Физика процесса: что происходит внутри раструба
Полипропилен — термопластичный материал, который при нагреве до 260 °C переходит в вязкотекучее состояние, а при остывании восстанавливает кристаллическую решётку. В момент соединения трубы и фитинга расплавленные слои взаимно диффундируют, образуя после полимеризации монолитную структуру. Именно поэтому важно не столько «склеить» детали, сколько обеспечить одинаковую глубину прогрева обеих поверхностей.
Ключевой параметр здесь — температура сварочного зеркала и время выдержки. Недогрев даёт хрупкий шов, перегрев — деформацию стенки и сужение проходного сечения. Для труб с армированием алюминием или стекловолокном добавляется операция снятия фаски: без неё армирующий слой остаётся сухим и не вступает в диффузию с расплавленным полимером.
Инструментарий и подготовка рабочей зоны
Базовый набор — сварочный аппарат с регулировкой температуры, насадки под нужный диаметр, торцеватель и шаблон глубины. Для диаметров от 40 мм имеет смысл взять аппарат с более мощным нагревателем: слабый прибор дольше восстанавливает температуру после каждого касания, что сбивает тайминг. Штроборез или труборез с храповым механизмом обеспечат ровный перпендикулярный рез вместо смятых кромок.
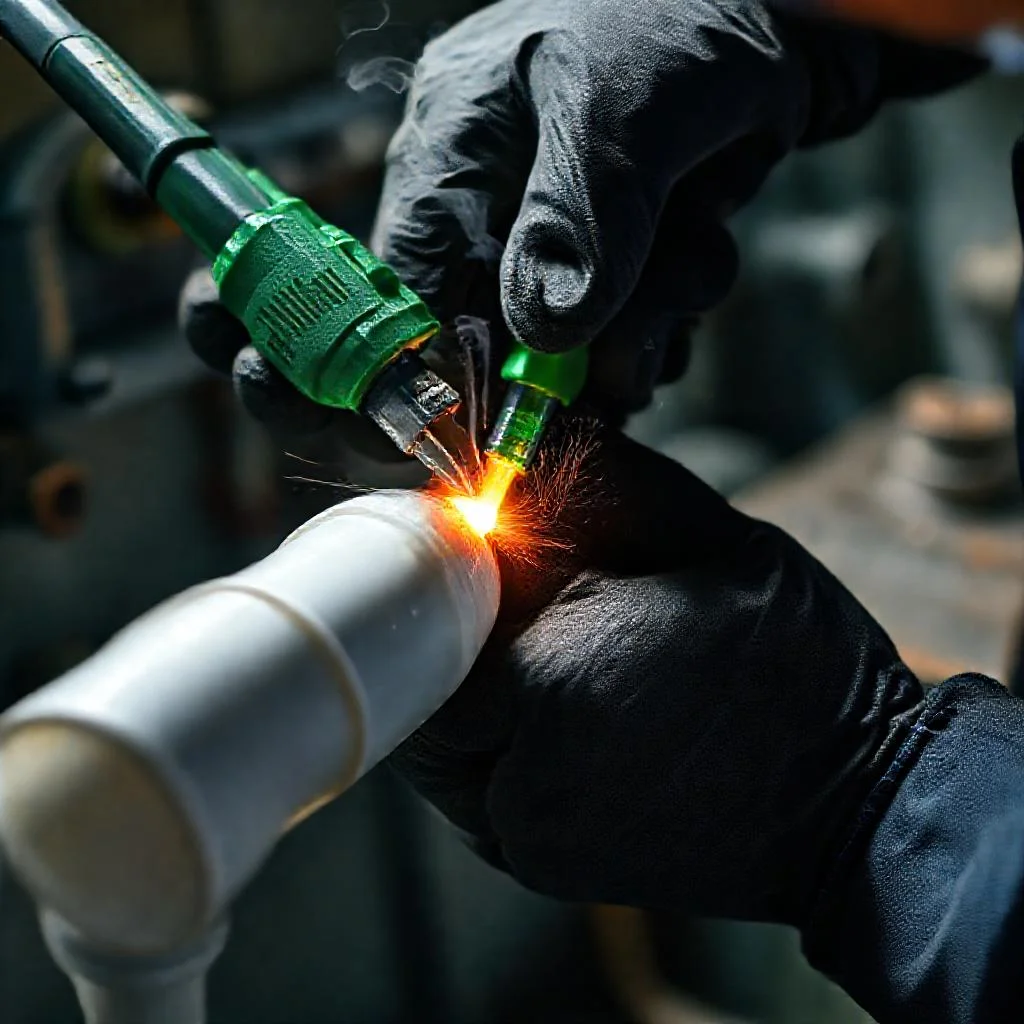
Организуйте площадку так, чтобы детали лежали в зоне досягаемости в правильной ориентации — сокращение лишних движений напрямую влияет на точность соединения. Отдельно приготовьте ветошь и спиртовую салфетку: пыль и масляная плёнка ухудшают адгезию расплава.
Полипропилен прощает мелкие огрехи в разметке, но не прощает суетливости в первые три секунды после извлечения из насадки.
Пошаговая технология сварки в раструб
Разметка и рез — начало всей цепочки. Отмерьте требуемую длину, отнимите глубину захода фитинга, отметьте риску маркером и режьте строго под 90°. Торцы обработайте торцевателем, а для армированных заготовок снимите фаску до основного слоя полимера. Это освобождает армирующую сетку/фольгу и открывает поверхность для диффузии.
Дальше — сам процесс. Нагреватель выведите на рабочую температуру и дайте ему стабилизироваться 10–15 минут. Ориентировочные режимы сварки (уточняйте по паспорту аппарата и таблице производителя):
- 20 мм — нагрев 5 с, охлаждение 30 с;
- 25 мм — нагрев 7 с, охлаждение 30 с;
- 32 мм — нагрев 8 с, охлаждение 90 с;
- 40 мм — нагрев 12 с, охлаждение 120 с;
- 63 мм — нагрев 24 с, охлаждение 180 с.
Вводите трубу и фитинг в насадки одновременно, без прокручивания. Затем синхронно извлеките, соедините до риски и удерживайте неподвижно: любое вращение или смещение в момент остывания разрушает формирующийся шов. Фиксацию держите дольше, чем кажется нужным — первые секунды кристаллизации самые критичные.
Контроль качества и типичные ошибки новичков
Правильно сваренный узел отличается равномерным валиком расплава по всему периметру — он выступает «бусиной» одинаковой толщины. Смещённый или неполный валик сигнализирует о недостаточном времени нагрева либо о перекосе при вводе. Проверить соединение визуально можно сразу, а гидроизоляционную прочность — только после испытаний.
Типичные промахи: перегрев на малых диаметрах (стенка «плывёт» внутрь), использование грязных насадок, нагрев деталей по отдельности и попытка провернуть фитинг «для лучшего схватывания». Последнее — прямая дорога к микротрещинам в зоне шва, которые дадут о себе знать через отопительный сезон.
Особенности армированных труб и сложных узлов
Трубы с алюминиевой прослойкой требуют внимания к слою: фаску снимают специальным инструментом (шейвером) до глубины, равной толщине армирования плюс 1–2 мм запаса. Стекловолоконное армирование (PP-RCT, PP-R/GF) проще — обычно достаточно торцевания, но для диаметров свыше 50 мм производители всё равно рекомендуют фаску, чтобы гарантировать гомогенность шва.
На сложных узлах — коллекторах, обвязке котла, гребёнках — варите от центра к периферии, чтобы усадочные напряжения распределялись равномерно. Предварительно соберите конструкцию «насухо», проверьте геометрию и только потом запускайте сварку партиями. Так вы исключите ситуацию, когда последний поворот фитинга требует разбора уже остывшего соединения.
Опрессовка и ввод в эксплуатацию
Готовую систему выдерживают минимум сутки перед гидравлическими испытаниями: полимеру нужно время на полную релаксацию внутренних напряжений. Опрессовку проводят давлением в 1,5 раза выше рабочего, но не менее 6 бар, с выдержкой 30 минут и последующим осмотром всех стыков.
Падение давления на манометре без видимых подтёков чаще говорит о температурном сжатии воды, чем о негерметичности. Для точной диагностики повторите тест с фиксацией температуры среды. И только после успешных испытаний заделывайте штробы и запускайте систему в штатный режим — так вы сохраните возможность локального ремонта без демонтажа отделки.
Режимы сварки полипропиленовых труб в раструб
| Диаметр трубы, мм | Время нагрева, с | Время охлаждения, с |
|---|---|---|
| 20 | 5 | 30 |
| 25 | 7 | 30 |
| 32 | 8 | 90 |
| 40 | 12 | 120 |
| 63 | 24 | 180 |
Частые вопросы о пайке полипропиленовых труб
При какой температуре паять полипропиленовые трубы и почему это важно?
Полипропилен переходит в вязкотекучее состояние при нагреве до 260 °C, а при остывании восстанавливает кристаллическую решётку. Недогрев даёт хрупкий шов, а перегрев вызывает деформацию стенки и сужение проходного сечения, поэтому важно выдерживать рабочую температуру сварочного зеркала.
Сколько времени нужно нагревать и охлаждать трубы при сварке?
Ориентировочные режимы зависят от диаметра: 20 мм — нагрев 5 с, охлаждение 30 с; 25 мм — 7 с и 30 с; 32 мм — 8 с и 90 с; 40 мм — 12 с и 120 с; 63 мм — 24 с и 180 с. Точные значения следует уточнять по паспорту аппарата и таблице производителя.
Нужно ли снимать фаску с армированных полипропиленовых труб?
Да, для труб с армированием алюминием или стекловолокном часто нужна фаска. Без неё армирующий слой остаётся сухим и не вступает в диффузию с расплавленным полимером. Для алюминиевой прослойки фаску снимают шейвером до глубины армирования плюс 1–2 мм запаса.
Можно ли проворачивать фитинг после соединения для лучшего схватывания?
Нет, проворачивать фитинг нельзя. Вводите трубу и фитинг в насадки одновременно, без прокручивания, затем синхронно извлеките, соедините до риски и удерживайте неподвижно. Любое вращение или смещение в момент остывания разрушает формирующийся шов и ведёт к микротрещинам.
Когда можно проводить опрессовку системы после пайки?
Готовую систему выдерживают минимум сутки перед гидравлическими испытаниями, чтобы полимер полностью релаксировал внутренние напряжения. Опрессовку проводят давлением в 1,5 раза выше рабочего, но не менее 6 бар, с выдержкой 30 минут и осмотром всех стыков.